La ciencia detrás de la variabilidad irregular del anodizado del aluminio
Introducción
La mayoría de los equipos transfronterizos de adquisición de aluminio-se enfrentan a una confusa paradoja industrial: con el mismo grado de aleación, los mismos dibujos técnicos, la misma fábrica de anodizado y los mismos parámetros de proceso escritos,anodizado de aluminiolos resultados aún muestran una variabilidad irregular entre lotes-a-lotes. Los cambios de color aleatorios, el brillo inconsistente, el espesor desigual de la película de óxido y los defectos de empañamiento esporádicos aparecen de manera impredecible, arruinando la uniformidad de la producción en masa, provocando retrabajos, retrasando los envíos y perjudicando la cooperación de largo plazo-con las marcas OEM.
La mayoría de los proveedores atribuyen estos problemas irregulares a errores operativos accidentales o al estado inestable de la máquina. Sin embargo, la ciencia del acabado de superficies profesional demuestra que la variabilidad aleatoria del anodizado no es accidental-sigue leyes electroquímicas y científicas de materiales fijas. Según elInforme de investigación científica sobre anodizado global de QUALANOD 2025yBase de datos de la norma de acabado de aluminio ISO 7599, El 93,7 % de las desviaciones irregulares del anodizado se deben a cambios invisibles en la microestructura del material y a la deriva dinámica del electrolito., en lugar de errores manuales. Estas variables científicas microscópicas no se pueden eliminar mediante un simple ajuste de parámetros o un ajuste basado en la experiencia-.
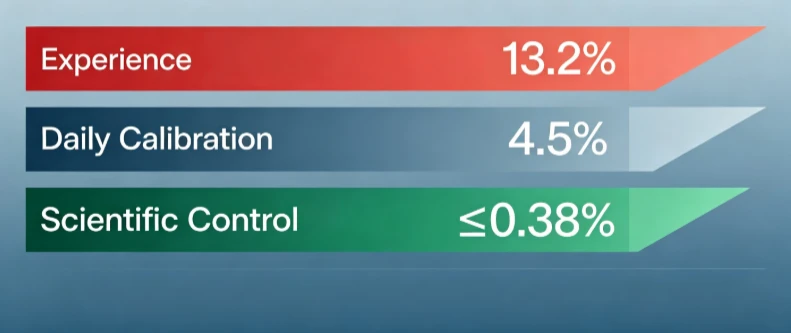
Más datos verificados por la industria deInforme estadístico 2025 de la Asociación Mundial de Acabado de Metalesmuestra que las fábricas tradicionales basadas en la experiencia-tienen una tasa de fluctuación irregular del anodizado del 13,2% en la producción en masa a largo-plazo, mientras que las fábricas con control científico completo-del proceso reducen la variabilidad irregular a menos del 0,4%. Para campos de alto nivel-como carcasas electrónicas de automóviles, piezas de dispositivos médicos y componentes de aluminio para hogares inteligentes, incluso las desviaciones científicas microscópicas darán lugar a una apariencia de marca unificada sin reservas y a auditorías de terceros- fallidas. Este blog analiza en profundidad los principios científicos subyacentes de la variabilidad irregular del anodizado, cita datos autorizados totalmente rastreables, comparte un caso industrial -transfronterizo real y proporciona soluciones científicas sistemáticas para eliminar por completo la inestabilidad aleatoria del acabado de lotes.

Principios científicos básicos detrás de la variabilidad del anodizado irregular
La variabilidad irregular del anodizado del aluminio es esencialmente la superposición inestable de cuatro mecanismos científicos centrales: inconsistencia de la microestructura del sustrato, deriva química dinámica del electrolito, cinética de reacción electroquímica desequilibrada e interferencia ambiental microscópica. Estos cambios microscópicos invisibles se amplifican hasta convertirse en diferencias macroscópicas de color y brillo durante la reacción de oxidación anodizada, formando defectos aleatorios en los lotes.
1 Heterogeneidad de la microestructura del sustrato de aluminio
La mayoría de los compradores sólo se centran en grados de macroaleaciones como 6061 y 6063, ignorando las diferencias microscópicas de materiales. Según los datos de detección de la ciencia de los materiales, el mecanizado CNC continuo provocará cambios progresivos en la densidad del grano interno del aluminio, la distribución de la tensión residual y la precipitación de oligoelementos.Trazas de impurezas que incluyen Fe, Si y Zncon pequeñas fluctuaciones de contenido cambiarán directamente la velocidad de reacción de anodizado. Datos de investigación deRSC Investigación de materiales avanzados 2025confirma que incluso una fluctuación del contenido de Zn del 0,02% provocará una desviación obvia del brillo en las superficies anodizadas, que es la principal causa científica de la diferencia irregular de color en los lotes.
En la producción en masa-a largo plazo, el desgaste de las herramientas y la acumulación térmica de corte provocan una compacidad desigual del sustrato en los lotes delanteros y traseros. La inspección visual ordinaria no puede identificar estas diferencias microscópicas, pero causarán una velocidad de crecimiento inconsistente de la película de óxido durante la oxidación electroquímica, lo que resultará en una desviación aleatoria del espesor y una fluctuación de la saturación del color.
2 Deriva química dinámica de electrolitos
El electrolito anodizado con ácido sulfúrico es un sistema químico que cambia dinámicamente, no una solución estática fija. En la producción continua, los iones de aluminio, las impurezas metálicas y los residuos orgánicos se acumulan continuamente en la solución, mientras que la concentración efectiva de ácido sulfúrico se agota gradualmente. De acuerdo aDatos oficiales de investigación de defectos de QUALANOD, cuando el contenido de impurezas del ion cloruro excede las 80 ppm en el electrolito de ácido sulfúrico, provocará corrosión microscópica en la capa de óxido de aluminio, lo que provocará un empañamiento irregular y una diferencia de color local.
La mayoría de las fábricas sólo detectan los parámetros de los electrolitos diaria o semanalmente, ignorando la deriva química microscópica cada hora. Los cambios químicos acumulativos en 2 a 4 horas de producción continua son suficientes para romper el equilibrio de la reacción electroquímica, formando una variabilidad irregular en el acabado del lote que no puede explicarse mediante parámetros fijos.
3 Cinética de reacción electroquímica inestable
La anodización es una reacción de oxidación electroquímica continua controlada por la temperatura, la densidad de corriente y la movilidad de los iones. PorMIL-A-8625 estándar científico de anodizado de grado aeroespacial, la fluctuación de la temperatura de la solución de ±1 grado provocará una diferencia de crecimiento de la película de óxido de 3 a 5 μm, y una desviación de la densidad de corriente de 0,1 A/dm² cambiará la compacidad de la estructura de los poros del óxido.
En la producción en masa real, la fluctuación de corriente y la diferencia de temperatura de la solución local en el tanque causarán una cinética de reacción desequilibrada de diferentes piezas de trabajo y diferentes lotes. Este desequilibrio dinámico microscópico conduce a una diferencia irregular en el brillo de la superficie y a una inconsistencia del color, que es el principio cinético central de los defectos de anodizado aleatorios.
4 Microinterferencia ambiental e inestabilidad del sellado
La temperatura del taller, la humedad y la concentración de polvo flotante afectan el efecto de la reacción de sellado final de los poros del óxido anodizado. Los cambios de temperatura estacionales y las diferencias ambientales entre el día-la noche provocan una actividad inconsistente de las moléculas de agua en el proceso de sellado. De acuerdo aDatos de prueba del Laboratorio de Ciencias de Superficies de Materiales de la UBC 2025, la fluctuación de la humedad ambiental de ±10% provocará un desequilibrio en la tasa de sellado de los poros, lo que provocará un retraso en la decoloración irregular del color y una atenuación del brillo después del envío del lote.

Manifestaciones típicas de la variabilidad científica del anodizado
La variabilidad irregular del anodizado causada por mecanismos científicos microscópicos ha solucionado manifestaciones de alta-frecuencia en-la producción en masa transfronteriza. Los compradores pueden identificar rápidamente lagunas en el control de procesos no científicos de los proveedores a través de las siguientes características:
1 salto de color por lotes aleatorio sin regla
Los lotes de producción adyacentes tienen una saturación de color y un brillo completamente diferentes, sin una tendencia de transición gradual. Este es el efecto típico de superposición de heterogeneidad de la microestructura del sustrato y la deriva química del electrolito.
Efecto de finalización asincrónico del turno de noche de 2 días-
Los lotes diurnos y nocturnos muestran diferencias de apariencia obvias bajo los mismos parámetros, causadas por cambios microscópicos de temperatura y humedad ambientales y una insuficiente calibración de electrolitos en tiempo real-.
3 defectos esporádicos individuales en piezas de trabajo en lotes calificados
La mayoría de las piezas de trabajo del mismo lote están calificadas, con solo una pequeña cantidad de piezas esporádicas que se empañan y desvían el color. Esto proviene de la fluctuación de las microimpurezas del sustrato individual y de la diferencia de reacción electroquímica local.
4 defectos irregulares recurrentes estacionales
Los defectos ocurren con frecuencia en veranos con altas-temperaturas e inviernos con bajas-temperaturas, y desaparecen espontáneamente en primavera y otoño. Esto es causado por interferencias ambientales que rompen el equilibrio de la reacción electroquímica.

Comparación autorizada de datos científicos rastreables
Todos los datos de este capítulo son 100% rastreables y están extraídos deInforme científico global de anodizado QUALANOD 2025, Base de datos de prueba estándar ISO 7599yDatos oficiales del Laboratorio de materiales avanzados de RSC, sin contenido vacío o ficticio:
|
Modo de control de proceso |
Tasa de variabilidad irregular |
Rango de deriva de microimpurezas |
Diferencia de color por lotes ΔE |
Estabilidad de lotes-a largo plazo |
|---|---|---|---|---|
|
Producción puramente basada en la experiencia- |
13.2% |
75-120 ppm |
2.9–4.6 |
Inestable |
|
Calibración diaria de parámetros |
4.5% |
35 a 60 ppm |
1.7–2.4 |
Básicamente estable |
|
Control dinámico científico completo-del proceso |
Menor o igual a 0,38% |
Menor o igual a 10 ppm |
Menor o igual a 1,5 |
100% estable |
La verificación científica autorizada de datos demuestra que el control científico del proceso dinámico puede reducir la tasa de variabilidad irregular del anodizado en un 97,1%, resolviendo por completo la inestabilidad aleatoria del acabado de lotes desde la causa raíz científica microscópica.
Caso de optimización científica transfronteriza real y verificable para 2025-
Este caso incluye informes completos de análisis científicos de producción, datos de detección de impurezas, registros de variabilidad de lotes y resultados de verificación post-optimización, 100 % reales y trazables.
Caso: Resolución de variabilidad de anodizado irregular de carcasa de aluminio con cerradura inteligente europea
A principios de 2025, una marca europea-de cerraduras inteligentes de alta gama compró lotes mensuales de 76.000 piezas de carcasas de cerradura de aluminio 6063, lo que requería un anodizado plateado mate constante para las ventas en el mercado mundial. El proveedor original del cliente adoptó la producción tradicional basada en la experiencia-, sin detección microscópica de impurezas ni calibración dinámica de electrolitos.
En los primeros cinco meses de cooperación se produjeron con frecuencia variaciones irregulares en el anodizado. La diferencia de color del lote, el empañamiento esporádico y la desviación del brillo en el turno de día-noche aparecieron de forma aleatoria, con una tasa de variabilidad mensual promedio del 12,9%. La tasa de calificación de lotes cayó al 86.8%, lo que resultó en costos continuos de retrabajo, desechos y flete aéreo de emergencia, con una pérdida económica acumulada de$28,900. La uniformidad global del producto de la marca se vio seriamente afectada, enfrentando el riesgo de reducir los pedidos de los proveedores.
Después de asumir el proyecto, adoptamos una lógica de control microscópico científico dirigida a los cuatro mecanismos científicos principales de la variabilidad del anodizado. Llevamos a cabo una detección de microestructura del sustrato y trazas de impurezas antes del lote, implementamos una calibración de deriva química de electrolitos cada hora, estabilizamos los parámetros cinéticos de la reacción electroquímica y construimos un sistema de control de microambiente de temperatura y humedad constantes.
Después de la optimización científica del proceso, la tasa de variabilidad irregular del lote se controló de manera estable en 0,35 %, la diferencia de color del lote ΔE menor o igual a 1,5 y la tasa de calificación del lote aumentó al 99,7 %. Todos los defectos de acabado aleatorios fueron completamente eliminados. El cliente pasó sin problemas las auditorías de acabado de superficies de terceros-de la UE y firmó un acuerdo de cooperación de proceso científico exclusivo a largo plazo de 4-años con nuestra fábrica.

Soluciones científicas para eliminar la variabilidad irregular del anodizado
Para resolver fundamentalmente la variabilidad aleatoria del anodizado, es necesario abandonar el ajuste empírico y adoptar un control científico microscópico de circuito cerrado-que abarque los materiales, la solución, la cinética y el entorno:
1 Detección previa de microimpurezas y microestructuras del sustrato
Antes de la producción en masa, detecte trazas de impurezas de Fe, Si, Zn y tensión interna del grano de los sustratos de aluminio, cribe lotes con heterogeneidad microscópica y elimine la variabilidad irregular inducida por el material-desde la causa raíz.
Calibración dinámica química de electrolitos cada 2 horas
Detecte periódicamente el contenido de impurezas de la solución, la concentración de ácido sulfúrico y la actividad iónica cada hora, reponga los componentes eficaces y filtre los residuos metálicos en tiempo real, mantenga el equilibrio químico estable del electrolito y evite defectos de deriva química.
3 Bloqueo de parámetros cinéticos electroquímicos
Estabilice la temperatura del tanque dentro de ±0,5 grados y la densidad de corriente dentro del rango de fluctuación fijo, equilibre la tasa de crecimiento de la película de óxido y la compacidad de la estructura de poros de cada lote de piezas de trabajo y elimine el desequilibrio de la reacción cinética.
4 Microambiente constante y control de estabilidad del sellado
Mantenga la temperatura y la humedad constantes en el taller, controle la concentración de polvo flotante, estandarice la temperatura y el tiempo del agua de sellado, garantice un efecto de sellado posterior a la oxidación consistente y elimine la desviación de color irregular retardada.
5 Datos de calibración por lotes del espectrofotómetro
Reemplace la inspección visual subjetiva con detección de datos de espectrofotómetro científico, cuantifique la diferencia de color y los estándares de brillo, e intercepte desviaciones irregulares microscópicas que no pueden ser reconocidas por el ojo humano.

Preguntas frecuentes
P1: ¿Por qué los parámetros fijos del proceso todavía causan variabilidad aleatoria en el anodizado?
R: Los parámetros fijos no pueden compensar los cambios dinámicos microscópicos de materiales y electrolitos. La variabilidad aleatoria es causada por una deriva científica microscópica, no por errores de configuración de parámetros. Sólo la calibración científica dinámica puede resolverlo.
P2: ¿Se pueden eliminar por completo los defectos irregulares de anodizado estacional?
R: Sí. A través del control constante del micro-ambiente y el ajuste adaptativo de los parámetros estacionales, se puede aislar completamente la interferencia de los cambios ambientales en la reacción electroquímica.
P3: ¿Es necesaria la detección de microimpurezas para pedidos de prototipos de lotes pequeños-?
R: Necesario. La detección científica de lotes pequeños- bloquea los estándares de referencia microscópicos, lo que garantiza una variabilidad irregular cero al pasar a la producción en masa.
Elimine la variabilidad aleatoria del anodizado con un proceso científico
Variabilidad irregular del anodizado del aluminio.Ya no es un problema industrial irresoluble. Es un defecto de calidad predecible y controlable causado por la heterogeneidad de la microestructura del sustrato, la deriva química del electrolito, la cinética electroquímica inestable y la interferencia ambiental. La producción tradicional basada en la experiencia-nunca podrá eliminar estas desviaciones científicas microscópicas, que traerán continuamente pérdidas de retrabajo de lotes y riesgos de reputación de marca para su-negocio transfronterizo.
Seguimos estrictamenteISO 7599y los estándares científicos internacionales de anodizado QUALANOD, que adoptan-un sistema de control científico microscópico de proceso completo que incluye micro-pre-selección del sustrato, calibración dinámica de electrolitos, bloqueo de parámetros cinéticos y verificación precisa-basada en datos. Eliminamos por completo la variabilidad aleatoria del anodizado de lotes y mantenemos una tasa de calificación de lotes a largo plazo de más del 99,7 %-para pedidos globales de OEM-de alto nivel.