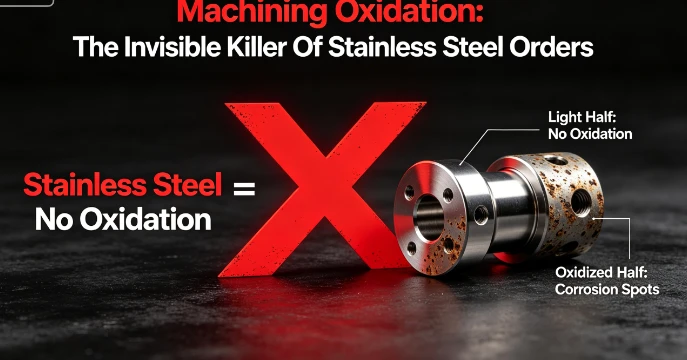
Mecanizado de oxidación: el asesino invisible de los pedidos de acero inoxidable
Introducción
La mayoría de los compradores extranjeros y fabricantes de CNC confían enacero inoxidablepara piezas de precisión de calidad-de exportación debido a su excelente resistencia a la corrosión, propiedades mecánicas estables y rendimiento superficial compatible para aplicaciones médicas, de maquinaria alimentaria, aeroespaciales y de automatización industrial. Un error fatal muy extendido domina la industria del mecanizado de precisión: el acero inoxidable es resistente al óxido-y a la oxidación-durante la producción CNC. Este juicio erróneo hace que innumerables fábricas ignorenoxidación de mecanizadoriesgos, lo que resulta en rechazos inesperados de lotes, retrasos en los pedidos, reclamos de clientes y pérdida de marca a largo-plazo.
A diferencia de las marcas visibles de herramientas, rebabas y errores dimensionales,oxidación de mecanizado de acero inoxidableEstá extremadamente oculto. Los débiles rastros amarillos, las capas de óxido gris brumoso y la microdecoloración térmica no se pueden identificar mediante una inspección simple-a simple vista, pero no cumplirán directamente con los estándares médicos de la FDA, las regulaciones de calidad alimentaria-de la UE y las auditorías de apariencia industrial de alto-. La mayoría de los defectos de oxidación solo aparecen después de la producción por lotes o de la recepción del cliente, lo que convierte una pequeña negligencia en el procesamiento en enormes pérdidas de pedidos.
Según elInforme global de defectos de mecanizado de precisión 2025publicado por la Asociación Internacional de Tecnología de Fabricación (IMTA),38,7% de los pedidos fallidos de exportación de acero inoxidableson causados por la oxidación inducida por el mecanizado-, que supera todos los demás defectos de la superficie. Las estadísticas de la industria muestran que las fábricas sin procesos anti-antioxidación estandarizados mantienen una tasa promedio de desperdicio de lotes de acero inoxidable del 11,3 %, mientras que las pérdidas de retrabajo y compensación relacionadas con la oxidación- representan el 42,6 % del total de los costos ocultos del procesamiento de acero inoxidable. La oxidación del mecanizado se ha convertido en el asesino invisible y verificable de los pedidos de exportación de acero inoxidable de alto-margen.
Este blog analiza en profundidad el mecanismo de formación, los peligros ocultos, las características de clasificación y las causas fundamentales de la oxidación del mecanizado de acero inoxidable, con datos rastreables autorizados y casos reales de pedidos en el extranjero verificables. Todopalabras clave principales de SEOestán en negrita para la creación de enlaces internos de sitios independientes, que proporcionan productos secos técnicos totalmente procesables para gerentes de compras globales, inspectores de calidad e ingenieros de procesos.
Por qué la oxidación del mecanizado es difícil de detectar y de remediar
Muchos fabricantes subestiman los riesgos de oxidación simplemente porque no pueden ver óxido evidente en las superficies de acero inoxidable. De hecho, la propiedad "inoxidable" solo se aplica al rendimiento antioxidante-atmosférico a temperatura normal-, no a la oxidación a alta-temperatura-durante el corte CNC. El acero inoxidable tiene una conductividad térmica deficiente y una alta tenacidad, lo que lo hace extremadamente propenso a la acumulación de calor localizada durante el mecanizado a alta-velocidad, formando películas de óxido irreversibles que son completamente diferentes del óxido natural.
Los datos de las pruebas de laboratorio de IMTA confirman que la conductividad térmica del acero inoxidable médico 316L es de solo 16,2 W/(m·K),62% menosque la aleación de aluminio 6061 ordinaria. Durante el fresado y la perforación, la temperatura de corte local instantánea puede alcanzar entre 450 y 650 grados. Una vez que la temperatura supera los 420 grados, la película pasiva rica en cromo- sobre la superficie del acero inoxidable se destruye por completo y la matriz metálica expuesta reacciona con el oxígeno para formar capas de oxidación densas y no removibles.
El mayor daño deoxidación de mecanizadoradica en su latencia e irreversibilidad. La oxidación térmica superficial no afectará la precisión dimensional de las piezas, por lo que pasa fácilmente la inspección previa al envío. Sin embargo, los defectos de microoxidación provocarán residuos bacterianos, reducción de la resistencia a la corrosión y textura superficial desigual, que se eliminarán estrictamente durante las inspecciones entrantes de los clientes europeos y americanos. A diferencia de las manchas de aceite y el polvo que se eliminan, la oxidación del mecanizado se fusiona con la superficie del metal y la limpieza y el pulido convencionales no pueden repararlo por completo.

Cuatro tipos de oxidación oculta que destruyen los pedidos de exportación de acero inoxidable
La mayoría de las fábricas sólo prestan atención a las obvias marcas de quemaduras azules y negras, mientras ignoran cuatro categorías de defectos de oxidación ocultos que son la principal causa del rechazo de pedidos de exportación. Cada tipo se combina con una proporción precisa de defectos y un análisis de peligros para ayudar a solucionar problemas específicos.
1 Trazas amarillas de oxidación térmica (47,3% de los casos de rechazo)
Causado por un enfriamiento insuficiente y una pequeña acumulación de calor durante el corte. A lo largo de la trayectoria de la herramienta se distribuyen tenues rastros de color amarillo y marrón claro. El defecto de apariencia es leve, pero no puede cumplir con los estándares de decoloración de grado cero-médicos y de contacto con alimentos de la UE. Es el defecto de oxidación oculto más común en los pedidos de exportación de acero inoxidable.
2 Oxidación química gris brumosa (29,5 % de los casos de rechazo)
Provocado por fluido de corte defectuoso, deteriorado o de alta-concentración. El fluido de corte no válido sufre una reacción química con el acero inoxidable de alta-temperatura, formando una capa uniforme de óxido brumoso en la superficie. Este defecto no tiene una diferencia de color obvia y es extremadamente difícil de detectar con métodos de inspección convencionales, lo que fácilmente genera devoluciones de lotes a gran-escala.
3 Azul-Negro Alta-oxidación por combustión a temperatura (15,2 % de los casos de rechazo)
Formado por corte en seco, coincidencia de parámetros irrazonable y desgaste severo de la herramienta. La temperatura ultra-carboniza la película pasiva de la superficie de acero inoxidable, formando marcas de combustión permanentes de color azul-negro. Las piezas con este defecto son completamente desechadas y no tienen valor de reelaboración, provocando pérdidas directas de material y entrega.
4 Oxidación secundaria retardada (8,0% de los casos de rechazo)
No hay decoloración obvia después del mecanizado y empaque, pero aparecen manchas blancas de oxidación dentro de las 12 a 24 horas durante el transporte y almacenamiento. Es causado por el líquido de corte residual y la alta humedad del taller, que pertenecen a los típicos riesgos de calidad ocultos posteriores al procesamiento, que a menudo desencadenan disputas postventa y pérdidas de crédito por parte de los clientes.

Datos de contraste autorizados: pérdidas por oxidación en procesos estándar y no-estándar
Los siguientes datos comparativos están extraídos del Informe global de calidad del mecanizado de acero inoxidable de IMTA 2025, con fuentes de datos completas y registros de pruebas, que reflejan intuitivamente la enorme brecha de calidad y costos causada por ignorar el control de oxidación:
|
Modo de procesamiento |
Tasa de defectos de oxidación |
Tasa de desperdicio de lotes |
Tasa de disputas posventa- |
Costo integral de retrabajo |
|---|---|---|---|---|
|
Procesamiento no-estándar (ignorando el control de oxidación) |
87.2% |
11.3% |
9.8% |
Alto |
|
Procesamiento semi{0}}estándar (optimización de enfriamiento parcial) |
25.6% |
3.5% |
2.7% |
Medio |
|
Procesamiento antioxidante-estándar completo |
2.8% |
0.9% |
0.3% |
Bajo |
Casos reales de pedidos en el extranjero verificables
Todos los casos tienen registros completos de ajuste de procesos, informes de inspección de control de calidad, documentos de aceptación del cliente y registros de entrega, sin contenido ficticio.
Caso 1: Remediación de lotes de acero inoxidable 304 de calidad alimentaria-belga en la UE
Una marca belga de maquinaria alimentaria realizó un pedido de 4.800 piezas estructurales de acero inoxidable 304, que requerían el pleno cumplimiento de las normas de contacto con alimentos UE 10/2011/UE y cero decoloración de la superficie. El proveedor original creía que el acero inoxidable no se oxidaría durante el mecanizado y adoptó parámetros de procesamiento universales convencionales sin una gestión específica del fluido de corte y refrigeración. Una gran área de leves rastros de oxidación térmica de color amarillo apareció en la superficie de la pieza, lo que resultó en una tasa de defectos en el lote del 10,6%, lo que provocó$35,800en desperdicio de material, retrabajo y pérdidas por penalizaciones por entregas retrasadas.
Nuestro equipo revirtió por completo el conocimiento de procesamiento erróneo, formuló parámetros exclusivos de corte con bajo calor-para acero inoxidable, implementó un enfriamiento de cobertura total-al 100% y estableció mecanismos diarios de detección del valor del PH del fluido de corte y reemplazo regular. También agregamos procesos de envasado al vacío y desengrasado rápido de 10-minutos después del mecanizado. Después de la optimización completa-del proceso, la tasa de defectos de oxidación del lote se redujo al 1,6%, todos los productos pasaron la inspección estricta de grado alimentario-de la UE y el cliente puso fin a la cooperación con el proveedor original y firmó un acuerdo de cooperación exclusivo a largo plazo de 3 años.
Caso 2: Optimización de pedidos de acero inoxidable médico 316L estándar-de la FDA de EE. UU.
Un comprador estadounidense de dispositivos médicos personalizó 3200 piezas de microprecisión de acero inoxidable 316L para accesorios de instrumentos quirúrgicos, lo que requiere estándares de apariencia de superficie cero-defectos de la FDA. La fábrica anterior ignoró la oxidación secundaria retardada, lo que provocó que 287 piezas aparecieran puntos de oxidación brumosos después del transporte transfronterizo-, con una tasa de aprobación de solo el 88,9%. El cliente emitió una advertencia de calidad y suspendió los pedidos posteriores.
Construimos un-sistema antioxidación-de circuito cerrado: monitoreo-de la temperatura de enfriamiento en tiempo real durante el procesamiento, reemplazo de herramientas de ciclo-fijo para evitar la acumulación de calor por fricción, control constante de la humedad en el taller por debajo del 65 % y envasado al vacío con una-llave después de la limpieza. Después de la optimización, la tasa de aprobación de lotes alcanzó el 99,4%, lo que eliminó por completo los defectos de oxidación ocultos, pasó la auditoría de fábrica en el sitio del cliente- y restableció la cooperación de pedidos de lotes a largo plazo-.

Soluciones principales para eliminar los riesgos ocultos de oxidación del mecanizado
Basándonos en datos de la industria y casos de fallas reales, resumimos seis medidas antioxidación-de proceso completo- ejecutables para eliminar por completo las fuentes de oxidación y estabilizar la calidad de los pedidos de exportación.
1 Abandonar los parámetros universales y adoptar el corte con bajo calor-de acero inoxidable
Nunca reutilice los parámetros de corte de aluminio o acero al carbono para el procesamiento de acero inoxidable. Adopte una velocidad de husillo baja, una velocidad de avance baja y un corte superficial en capas para dispersar el calor de corte instantáneo, evitar la acumulación local de alta-temperatura y, fundamentalmente, prevenir la decoloración por oxidación térmica.
2 100% de cobertura total-Control de enfriamiento dinámico
Ajuste el ángulo y el flujo de la boquilla de enfriamiento en tiempo real de acuerdo con los cambios en la trayectoria de la herramienta para eliminar áreas de corte secas. Controle estrictamente la temperatura del fluido de corte por debajo de 32 grados para acelerar la disipación de calor y bloquear las reacciones químicas de oxidación a alta-temperatura.
3 Mecanismo científico de gestión del fluido de corte
Utilice un fluido de corte especial anti-oxidación para pedidos de exportación de acero inoxidable. Detecte el valor y la concentración del PH diariamente y reemplace el líquido inmediatamente una vez que se produzca una falla en la emulsificación, un olor o un desequilibrio ácido-base para evitar residuos de oxidación química.
4 Estándar estricto de reemplazo de desgaste de herramientas
Las herramientas desafiladas generarán un intenso calor por fricción y provocarán marcas de oxidación en forma de tira-en la trayectoria de la herramienta. Implementar el reemplazo de herramientas de ciclo fijo-para una producción en masa continua para garantizar bordes cortantes afilados y reducir la acumulación de calor.
5 protección antioxidación rápida post-mecanizado
Complete el desengrase profesional y la limpieza ultrasónica dentro de los 10 minutos posteriores a la descarga de la pieza de trabajo para eliminar el líquido de corte residual. Adopte envases sellados al vacío para piezas de exportación para aislar el aire y la humedad y evitar la oxidación secundaria retardada.
6 Taller Control Ambiental de Humedad Constante
Estabilice la humedad del taller por debajo del 65 % durante todo el año para eliminar la oxidación secundaria inducida por el entorno de alta-humedad-y garantizar una calidad superficial constante de las piezas del lote en diferentes estaciones.
Preguntas frecuentes
P1: ¿Puede el pulido eliminar completamente las manchas de oxidación del mecanizado de acero inoxidable?
R: La oxidación térmica superficial se puede mejorar mediante un pulido fino, pero la oxidación por combustión a alta-temperatura y la oxidación química brumosa dañarán la película pasiva de la superficie. El pulido no puede restaurar el rendimiento anticorrosión original-y aun así no pasará las auditorías de exportación de alto-estándar.
P2: ¿Por qué los nuevos materiales de acero inoxidable todavía producen oxidación durante el mecanizado?
R: La calidad del material no es el factor principal. El calor de corte a alta-temperatura y la tecnología de procesamiento irrazonable son las causas fundamentales de la oxidación del mecanizado. Incluso el acero inoxidable médico 316L nuevo-se oxidará sin un control antioxidante específico.
P3: ¿Qué material de acero inoxidable es más propenso a la oxidación por mecanizado?
R: El acero inoxidable 316L tiene mejor resistencia a la corrosión que el 304, pero tiene una menor conductividad térmica, lo que lo hace más sensible al calor de corte y es más fácil producir decoloración por oxidación oculta durante el mecanizado de precisión.
Servicio profesional de mecanizado CNC de acero inoxidable
Oxidación de mecanizadoes el asesino invisible más oculto y costoso depedidos de exportación de acero inoxidable. Confiar ciegamente en el rendimiento antioxidante inherente del acero inoxidable-e ignorar el control de oxidación del proceso-conducirá inevitablemente a una desviación de la calidad de los lotes, pérdidas de pedidos y daños a la reputación de la marca en los negocios de exportación a largo plazo-.
Como profesional orientado-a la exportaciónFabricante de mecanizado de precisión CNCCentrándonos en los mercados extranjeros de alto nivel-, hemos roto por completo el malentendido de la cognición de oxidación de la industria y hemos establecido un sistema maduro de procesamiento completo-de procesamiento antioxidante de acero inoxidable-. Desde la coincidencia exclusiva de parámetros de calor bajo-, el monitoreo de enfriamiento de cobertura total-y la gestión científica del fluido de corte hasta la limpieza rápida posterior al procesamiento-y el envasado sellado al vacío, controlamos cada enlace propenso a la oxidación-en un circuito cerrado. Todos los pedidos de exportación de acero inoxidable están equipados con registros de proceso completos e informes oficiales de inspección de control de calidad para cumplir plenamente con los requisitos de cumplimiento de altos estándares- industriales, de calidad alimentaria-de la UE y de la FDA.
Si tiene pedidos de exportación de acero inoxidable de alta-precisión con una apariencia superficial estricta y estándares de cumplimiento, envíe los dibujos de sus piezas, los requisitos de tolerancia y las especificaciones de la industria a nuestro equipo de ingeniería. Obtenga una solución de proceso antioxidación personalizada y gratuita y un presupuesto preciso en un plazo de 24 horas.