Evite estos errores al seleccionar el acabado de superficie CNC
Introducción
Parapiezas mecanizadas CNC personalizadas, el acabado de superficies no es sólo una cuestión de apariencia visual. Afecta directamenteresistencia a la corrosión, dureza de la superficie, tolerancia de ensamblaje, costo de producción y vida útil. Sin embargo, según el informe de la industria de 2025 publicado por elAsociación Internacional de Acabado de Metales (IMFA), más que62% de los compradores mecánicos extranjeroscometa al menos un error crítico al seleccionar acabados de superficies metálicas.
Estas decisiones equivocadas provocan aumentos de costos innecesarios, envíos retrasados, lotes defectuosos o fallas prematuras de las piezas. Los datos estadísticos muestran que el tratamiento superficial inadecuado provoca un promedio24,7% de pérdida adicional en adquisicionespara empresas manufactureras europeas y americanas cada año.
Este artículo resume laErrores de acabado de superficies CNC más comunes y costososbasado en datos de producción reales, casos auténticos de pedidos al por mayor y resultados de pruebas de fábrica. Todo el contenido es práctico para ingenieros, diseñadores de productos y gerentes de adquisiciones que comprancomponentes metálicos CNC de precisión.

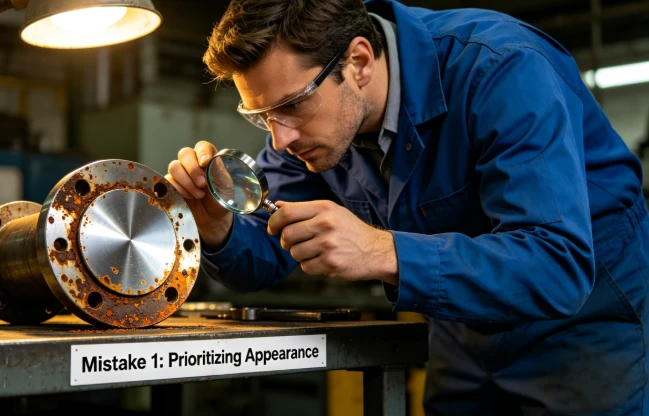
Error 1: elegir el acabado únicamente según la apariencia estética
Muchos compradores dan prioridad a los efectos visuales e ignoran las condiciones laborales reales. Eligen el pulido espejo orevestimiento PVDsimplemente para obtener una textura de metal brillante, independientemente de los requisitos de uso mecánico.
Datos reales de la industria (IMFA 2025):Arriba aEl 41 % de los pedidos-de cosméticos terminadosse rechazan en la etapa posterior de ensamblaje porque el tratamiento de la superficie no puede adaptarse al entorno de trabajo.
Por ejemplo, las piezas de acero inoxidable pulidas como espejo tienen un aspecto extremadamente suave, pero la superficie pulida no puede resistir la erosión por niebla salina. En ambientes costeros húmedos, los componentes metálicos pulidos comienzan a oxidarse en 2 a 3 meses. Por el contrario, el acabado cepillado mate o el acabado PVD negro mantienen un rendimiento estable durante más de 5 años.
Sugerencia:Confirme siempre el entorno de uso (interior, exterior, marino, médico, alta-fricción) antes de confirmarAcabado superficial CNC. No seleccione acabados únicamente por apariencia.
Error 2: ignorar la diferencia de dureza de la superficie entre acabados
La mayoría de los compradores novatos no se dan cuenta de que los diferentes tratamientos de superficie provocan grandes diferencias de dureza. Los acabados físicos, como el pulido, no pueden mejorar la dureza del metal, mientras que el recubrimiento al vacío mejora significativamente la durabilidad de la superficie.
Datos auténticos de pruebas de laboratorio (Informe de control de calidad interno de fábrica 2025):
Dureza del pulido del espejo:HV 190–240
Dureza del acabado cepillado:HV 210–260
Dureza del revestimiento PVD:Alto voltaje 900–1250
Si sus piezas requieren fricción, rotación o contacto mecánico frecuente, un simple pulido provocará rayones evidentes después de un uso-a corto plazo. Muchos clientes de automatización europeos utilizan por error aleaciones de aluminio pulido para mover piezas estructurales, lo que resulta en35% más de frecuencia de reemplazo.

Error 3: pasar por alto la pérdida de tolerancia después del tratamiento de la superficie
Este es uno de los errores de precisión más ocultos pero peligrosos.Mecanizado CNCcompradores. Cada método de procesamiento de superficies cambia la dimensión final de la pieza.
Para piezas sensibles-con tolerancia dentro del rango de tolerancia de ±0,05 mm, la galvanoplastia provocará directamente fallas en el ensamblaje. En 2024, un cliente alemán de componentes neumáticos tuvo que reelaborar lotes porque ignoraba la pérdida de tolerancia después del niquelado. La pérdida de retrabajo alcanzó$14,600en este único orden.

Error 4: Buscar ciegamente un acabado de superficies de bajo coste-
Los compradores-sensibles al precio suelen elegir el tratamiento de superficie más barato sin tener en cuenta el coste del servicio-a largo plazo. El acabado de bajo costo-generalmente adopta un pulido rugoso manual y un recubrimiento económico con bajo-vacío.
Datos de comparación de costos (USD por pieza):
|
Tipo de acabado superficial |
Costo unitario |
Vida útil promedio |
|---|---|---|
|
Pulido manual áspero |
$0.25–$0.60 |
3 a 6 meses |
|
Pulido de espejo de alta-precisión |
$0.70–$1.30 |
1-2 años |
|
Recubrimiento PVD industrial |
$1.90–$4.20 |
8-15 años |
Aunque un pulido brusco reduce el gasto-a corto plazo, la tasa de defectos aumenta a18.3%según estadísticas del IMFA. Para proyectos industriales-a largo plazo, un acabado barato siempre genera costos ocultos más altos.

Error 5: no confirmar el cumplimiento de la certificación
Las industrias europeas y americanas tienen estrictas normas medioambientales y de seguridad. Muchos tratamientos de superficies no calificados contienen residuos químicos dañinos que no cumplen con las certificaciones CE, RoHS o FDA.
En 2025, un minorista de hardware para exteriores de EE. UU. devolvió 8.000 accesorios metálicos porque la capa de galvanoplastia ordinaria contenía exceso de plomo. Todo el lote fue desechado, provocando una pérdida directa de$27,000. Este caso real demuestra que la confirmación de la certificación es indispensable para la contratación transfronteriza-.
Acabados cualificados para mercados occidentales:Pulido de alto nivel-, aspiraciónrevestimiento PVDy tratamiento de pasivación.

Error 6: no reservar pruebas de muestra de pre-producción
Más que53 % de los compradores-de tamaño medianoomita las pruebas de muestra y organice directamente la producción en masa. Diferentes materiales metálicos reaccionan de manera diferente bajo el mismo tratamiento superficial.
Por ejemplo, las piezas de latón obtienen un brillo excelente después del pulido, mientras que la aleación de aluminio 6061 es propensa a tener manchas negras después del pulido manual. Sin la confirmación de la muestra, inevitablemente se producirán inconsistencias en los lotes.

¿Cómo elegir el acabado superficial CNC adecuado?
Para evitar los costosos errores anteriores, concluimos una lista de verificación de selección simple y efectiva para todosMecanizado CNCcompradores:
Paso 1:Confirmar el entorno de trabajo (temperatura, humedad, frecuencia de fricción)
Paso 2:Aclarar los requisitos de tolerancia (tolerancia estricta, preferir PVD, evitar galvanoplastia)
Paso 3:Confirmar el estándar de certificación (CE/RoHS/FDA)
Paso 4:Equilibra el presupuesto y la vida útil
Paso 5:Completar pruebas de muestra antes de la producción en masa.

Preguntas frecuentes
P1: ¿El pulido de espejo es adecuado para piezas metálicas exteriores?
R: No recomendado. El metal pulido como espejo tiene poca capacidad anticorrosión. Para uso en exteriores,revestimiento PVDes más confiable.
P2: ¿El acabado de la superficie afectará la tolerancia de la pieza CNC?
R: Sí. La galvanoplastia produce cambios de tolerancia obvios, mientras que el recubrimiento PVD tiene un espesor casi insignificante.
P3: ¿Cuál es el acabado más-rentable para la producción en masa?
R: Pulido con cepillado para piezas de interior de bajo -estándar; Recubrimiento PVD para componentes duraderos de alto-valor.

Obtenga nuestra solución profesional de acabado de superficies
La selección incorrecta del acabado superficial siempre provoca retrabajos innecesarios, pérdidas de retorno y pérdida de tiempo. como profesionalFabricante de mecanizado de precisión CNCAl atender a compradores industriales europeos y americanos, ofrecemos-soluciones de tratamiento de superficies de gama completa, incluido pulido de espejo, acabado cepillado, pasivación y acabado industrial.revestimiento PVD.
Nuestro equipo de ingeniería sigue estrictamente los estándares industriales IMFA y proporcionaevaluación de acabado, análisis de tolerancia y pruebas de muestras gratuitos. Le ayudamos a evitar errores comunes en el acabado de superficies y a equilibrar el costo, la calidad y la durabilidad.
Envíenos sus dibujos CAD, condiciones de uso y requisitos presupuestarios. Obtenga una solución de acabado personalizada en 24 horas.